


Jemný
Jemný
Jemný
Jemný
Jemný
Jemný
Jemný
Jemný
Jemný
Lisovanie plexiskla sa formuje za tepla – a výber materiálu je na prvom mieste
Plexisklo, všeobecný názov pre akrylovú dosku z PMMA, je termoplast, ktorý sa po zahriatí stáva ohybným a po ochladení si drží svoj nový tvar. Táto jediná vlastnosť z neho robí jeden z najzhovievavejších materiálov pre projekty praktického tvarovania, od čelných skiel motocyklov a výstavných stojanov až po vlastné difúzory osvetlenia a ochranné kryty strojov. Samotný spôsob tvarovania nie je zložitý: plech nahrejte, vytvarujte cez formu, nechajte vychladnúť. Časť, ktorá spôsobuje väčšinu porúch, je výber nesprávneho materiálu alebo vytlačenie teploty mimo bezpečnostné okno. Takže skôr, ako siahnete po teplovzdušnej pištoli, rozhodnite sa, aký typ akrylu vlastne potrebujete. Medzi typické časti patria displeje na mieste predaja, ochranné kryty stroja, kryty lámp a ochranné okienka – všetky tvary začínajú ako ploché dosky a svoju geometriu získavajú teplom.
Pri akomkoľvek projekte lisovania záleží viac ako na značke na rozdiele odlievania a vytláčania. Liaty akrylát ponúka o niečo lepšiu optickú čírosť a chemickú odolnosť, ale extrudovaný plech je zvyčajne konzistentnejší v hrúbke a mäkne rovnomernejšie, čo z neho robí ľahší materiál na ohýbanie a tvarovanie. Ak staviate jednorazový zakrivený panel alebo prototyp krytu, začnite s priehľadný extrudovaný PMMA list v optickej kvalite ; poskytuje stabilné tvarovanie a čistý povrch. Pre hlbšie porovnanie dvoch výrobných ciest, náš Sprievodca materiálom PMMA pokrýva vlastnosti, ktoré musíte skontrolovať pred objednávkou.
 Transparentné extrudované svetlo z PMMA so širokým rozsahom použitia s vysokým jasom G Jemný je vysokojasný priehľadný vytlačovaný svetlovodný svetlovod z PMMA so širokým rozsahom použitia, dodávatelia a výrobcovia, veľkoobchod... Zobraziť produkt →
Teplotné rozsahy, ktoré sú pre akrylát skutočne dôležité
Akryl sa náhle neroztopí ako zmrzlina; prechádza fázou mäknutia. Pod približne 100 °C je stále sklovitý a pri zatlačení do ohybu praskne alebo praskne. Praktické tvarovacie okno sa nachádza medzi 150 °C a 180 °C (asi 300 až 355 °F). V rámci tohto rozsahu možno plech ohýbať, zakrývať alebo vákuovo tvarovať bez straty kvality povrchu. Nad 190 °C sa objavujú bublinky a bielenie, pretože materiál začína degradovať. Rôzni dodávatelia uvádzajú mierne odlišné čísla, ale princíp je rovnaký: tvarujte v strede okna a udržujte rovnomerné teplo.
Formovacie okno v praxi
Dosku udržujte pri cieľovej teplote dostatočne dlho na to, aby teplo preniklo v plnej hrúbke, potom pracujte rýchlo, kým je ešte ohybná. Infračervený teplomer odstraňuje dohady: nasmerujte ho na povrch plechu a počkajte, kým sa údaj neusadí vo formovacom okienku, než začnete ohýbať. Povrch, ktorý vyzerá ako pripravený, nie je rovnaký ako prehriaty plech, a práve tu sa väčšina amatérskych pokusov pokazí.
Prečo hrúbka mení matematiku
Hrubší materiál uchováva viac tepla a potrebuje viac času na dosiahnutie tvarovacej teploty. 2 mm plech môže byť pripravený za pár minút, zatiaľ čo plech s hrúbkou 6 mm môže potrebovať niekoľko minút stáleho zahrievania. Preháňanie hrubého plechu vytvára mäkký povrch a jadro, ktoré je stále tuhé – výsledkom je ohnutá hrana s trhlinami spôsobenými napätím. Rovnaká logika platí pre pásové ohrievače: zvyšujte čas ohrevu s hrúbkou a skontrolujte, či je zmäkčená zóna dostatočne široká pre požadovaný polomer ohybu.
| Podmienka | Teplota | Čo sa stane |
|---|---|---|
| Sklenený prechod | ~105 °C | Plech začína mäknúť, ale stále odoláva ohýbaniu |
| Formovacie okno | 150-180 °C | Ideálny rad na ohýbanie, rúška a vákuové tvarovanie |
| Prehrievanie | Nad 190 °C | Bublinky, bielenie a trvalé poškodenie povrchu |
Tri spoľahlivé spôsoby tvarovania plexiskla
Vyberte si metódu podľa tvaru, ktorý potrebujete, nie podľa toho, čo vyzerá pôsobivo. Ostré rohy vyžadujú ohrev linky; hladké krivky vyžadujú celoplošné vykurovanie; hlboké, opakovateľné časti vyžadujú vákuové tvarovanie.
Ohýbanie čiary pre ostré a čisté rohy
Pásový ohrievač alebo sústredená teplovzdušná pištoľ ohrieva jeden úzky pás plechu. Keď tento pás zmäkne, zložíte list do cieľového uhla a podržíte ho, kým nevychladne. Pretože akryl po ochladení mierne pruží, prehnite sa o niekoľko stupňov; s praxou sa dozviete, koľko si vyžaduje vaša hrúbka plechu a šírka ohrievača. Táto technika vytvára ostré 90-stupňové rohy bez zahrievania zvyšku dielu, a preto zostáva štandardom pre stojany na displeje, kryty svetiel a predné sklá motocyklov.
Tvarovanie zásterov pre krivky a kupole
Ak chcete získať zakrivený tvar, zohrejte celý plech v rúre alebo pod širokým infračerveným zdrojom a potom ho položte na formu - drevenú dosku, formovač peny alebo dokonca kuchynskú misu. Gravitácia a ľahký tlak robia prácu. Plech sa ochladí do obrysu formy a fréza začistí okraje. Pre hlbšie krivky nechajte plachtu pred kontaktom klesnúť vlastnou váhou; pritlačením dole, kým je ešte príliš chladné, vznikajú v rohoch tenké škvrny.
Vákuové tvarovanie pre zložité, opakovateľné diely
Vákuové tvarovanie ťahá zahriaty plech nadol na detailnú formu pomocou atmosférického tlaku, čím sa reprodukujú rebrá, podrezanie a štruktúrované povrchy oveľa lepšie ako ručné tvarovanie. Je to metóda, ktorá stojí za krytmi zariadení, automobilovými komponentmi a ochrannými krytmi – a práve tu tento proces prestáva byť koníčkom a začína si vyžadovať správne nástroje a reguláciu teploty. Keď dosiahnete túto fázu, tolerancia hrúbky materiálu sa stane kritickou; náš sprievodca plastovými fóliami pre značenie a LED aplikácie vysvetľuje, prečo sa akryl s kontrolovanou mierou správa oveľa predvídateľnejšie ako odrezky z remeselníckych predajní.
| Metóda | Najlepšie pre | Vybavenie | Typický výsledok |
|---|---|---|---|
| Ohýbanie čiary | Ostré uhly, krabice, čelné sklá | Pásový ohrievač alebo sústredená teplovzdušná pištoľ | Ostré, rovné ohyby |
| Formovanie rúška | Zakrivené panely, kupoly, prístrešky | Rúra alebo infračervený ohrievač plus forma | Hladké zložené krivky |
| Vákuové tvarovanie | Hlboké časti, rebrá, textúrované detaily | Vákuový formovač a forma | Opakovateľné výrobné diely |
Krok za krokom: Zakrytie formovaním plexisklového panelu cez formu
Začnite s čistým, suchým plechom a formou, ktorá odolá teplote tvarovania. Drevo a vysokoteplotné peny fungujú dobre; lamináty a lakované povrchy sa môžu lepiť. Pred zahrievaním odstráňte obe ochranné fólie.
- Akrylovú dosku odrežte približne na požadovanú veľkosť pomocou píly alebo CNC rezačky, pričom ponechajte malý okraj na orezanie.
- Rúru predhrejte na 160 °C (320 °F) a plech položte na rovný plech vyložený papierom na pečenie.
- Zahrievajte, kým sa doska neprepadne vlastnou váhou a nebude cítiť pružnosť pri testovaní prstom v rukavici – zvyčajne niekoľko minút pre 2–4 mm plech.
- Nadvihnite horúci plát na formu a nechajte ho usadiť sa cez obrys, jemne tlačte od stredu smerom von.
- Držte diel, kým nevychladne pod približne 60 °C; príliš rýchle ochladzovanie vytvára vnútorný stres a neskoršie popraskanie.
- Orezajte okraje, potom obrúste a vyleštite líniu rezu, ak bude okraj viditeľný.
Dve praktické pripomienky: noste tepelne odolné rukavice vždy, keď manipulujete s horúcim akrylom, a udržujte pracovný priestor vetraný. PMMA pri zahrievaní uvoľňuje malé množstvo pár; pri typických amatérskych teplotách a krátkych expozičných časoch je riziko nízke, ale čistý vzduch je nesporným zvykom.
Päť chýb, ktoré ničia väčšinu prác na lisovanie akrylu
Väčšina neúspešných častí zlyhá rovnakými piatimi spôsobmi. Naučte sa ich rozpoznať skôr, ako stratíte list.
- Prehrievanie povrchu, zatiaľ čo jadro zostáva studené. Vonkajšie bubliny a bielenie, zatiaľ čo vnútro je stále tuhé, čo vytvára slabé, popraskané ohyby.
- Vynútenie ohybu pod teplotu tvarovania. Výsledkom je popraskanie napätím – jemné biele praskliny, ktoré sa objavia na línii ohybu, niekedy až o niekoľko dní neskôr.
- Nerovnomerné zahrievanie cez plech. Horúce miesta spôsobujú skrútenie a šikmé krivky, ktoré sa po vychladnutí materiálu nedajú opraviť.
- Preskočenie ochrannej fólie alebo použitie nesprávneho separačného prostriedku. Formovacie materiály a nátery sa môžu spojiť s horúcim akrylom.
- Príliš rýchle chladenie. Časti chladené zaklapnutím majú väčšie vnútorné napätie a sú náchylné na praskanie počas orezávania alebo vŕtania.
Keď profesionálny výrobca porazí dielňu
Vlastné tvarovanie má zmysel pre prototyp alebo jeden diel. Akonáhle však diel potrebuje optický výkon – svetlovodnú dosku, ktorá rovnomerne rozdeľuje svetlo, difúzor so špecifikovaným zákalom alebo stupeň spomaľujúci horenie pre komerčné vybavenie – požiadavky sa zmenia. List, ktorý sa líši o niekoľko desatín milimetra, je prijateľný pre stojan na displej a zbytočný pre podsvietený panel. Dokonca ani dobre vybavená dielňa nemôže kontrolovať konzistenciu medzi jednotlivými šaržami, index žltosti alebo hodnotenie spomaľovania horenia. Napríklad akryláty spomaľujúce horenie musia byť testované a zdokumentované podľa špecifických klasifikácií a nezdokumentovaná výmena živice môže zmeniť spôsob formovania, starnutia a horenia dielu.
V Suzhou Gentle, rovnaké vytláčacie linky z PMMA optickej kvality, ktoré vyrábajú našu priehľadnú fóliu, tiež zásobujú naše sortiment výrobkov na vákuové tvarovanie postavený pre priemyselných zákazníkov. Zloženie, meradlo a kvalitu povrchu kontrolujeme vo vlastnej réžii a výroba prebieha podľa systému riadenia kvality ISO 9001. To znamená, že môžeme dodať správnu akrylovú kvalitu a sformovať ju do krytov, krytov, difúzorov a svetlovodných komponentov s dokumentovanými toleranciami. Ak váš projekt smeruje do výroby, zhodnoťte možnosti materiálu a schopnosť tvarovania skôr, ako sa pustíte do manuálneho procesu.
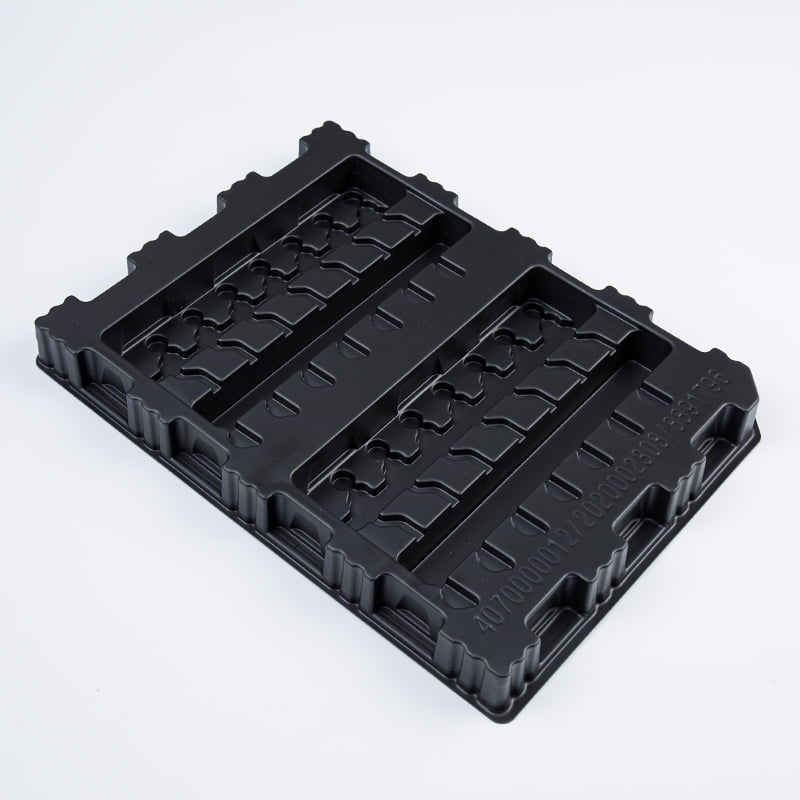 Dodávatelia plastových fólií na vákuové tvarovanie, vlastné vákuové tvarovanie plastových výrobkov Suzhou Gentle Photoelectric Technology Co., Ltd. podporuje vlastné vákuové tvarovanie plastových výrobkov, vákuové tvarovanie plastových fólií a... Zobraziť produkt →
Lisovanie plexiskla je skutočne prístupné: kontrolujte teplotu, rešpektujte hrúbku a vyberte materiál s konzistentnými vlastnosťami. Tieto tri faktory oddeľujú čistú krivku od prasknutého, bublinkového odmietnutia.


